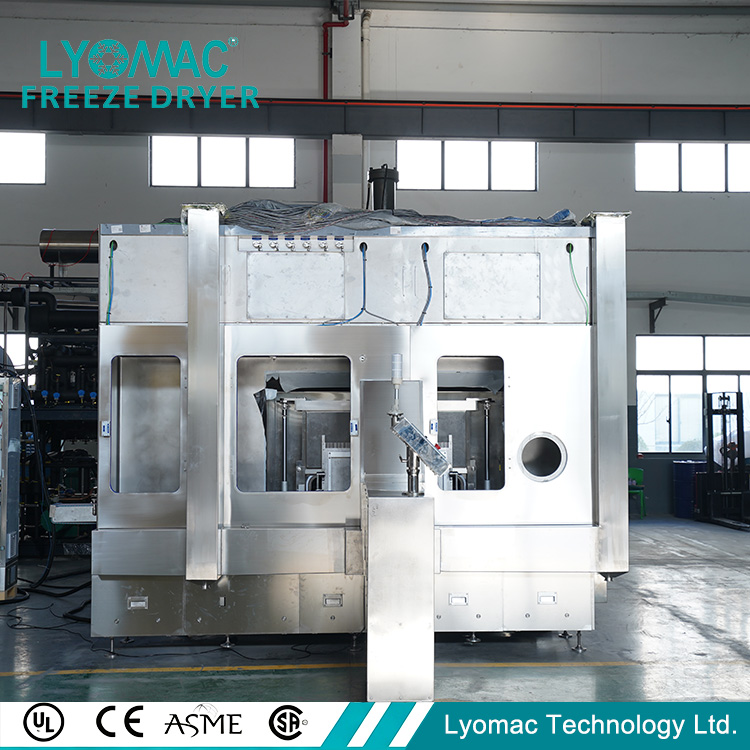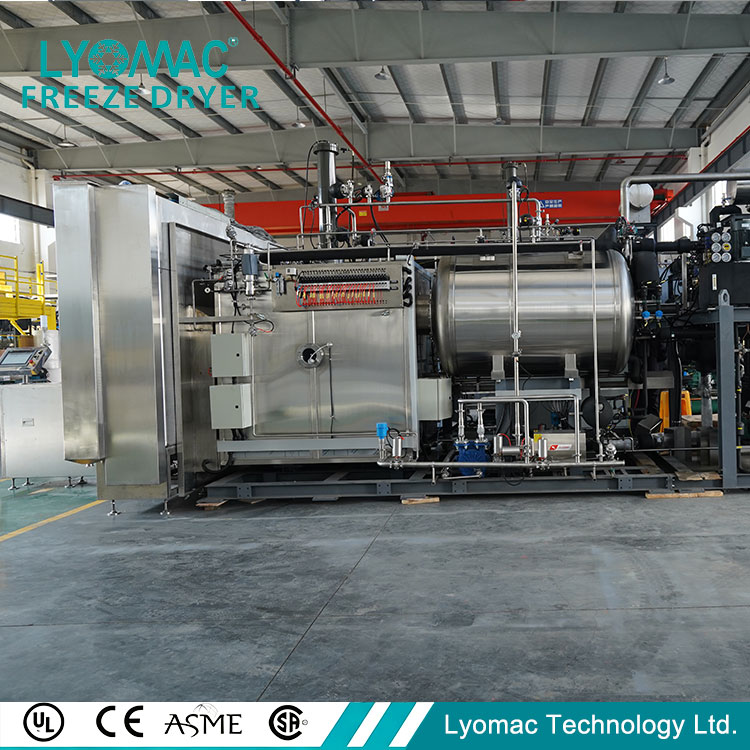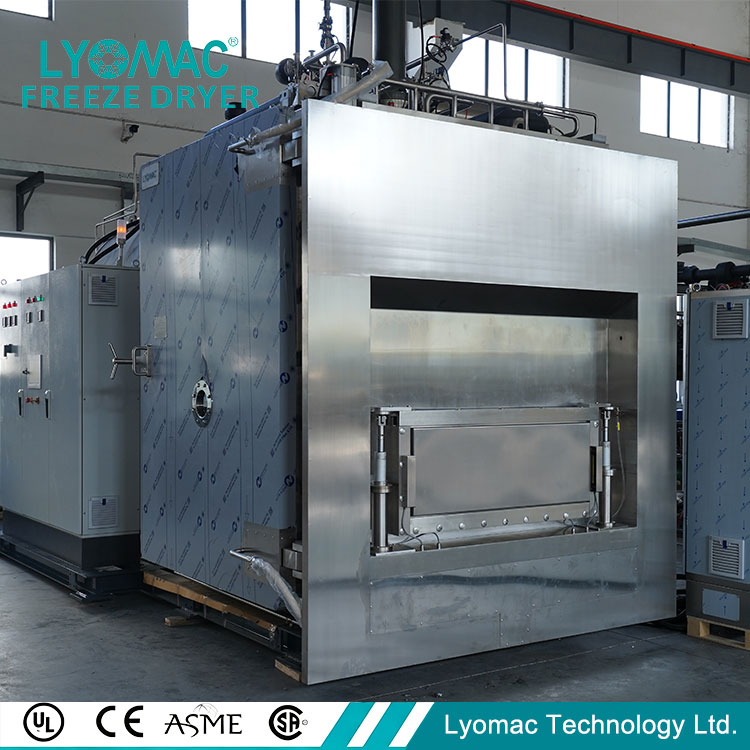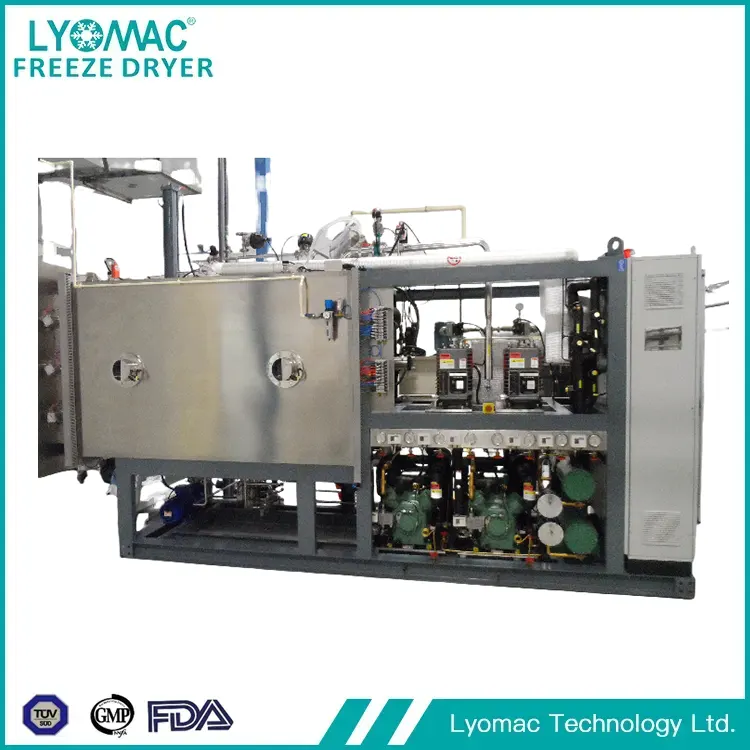
W dążeniu przemysłu spożywczego do „wysokiej jakości, długiego okresu przydatności do spożycia i niskich strat”, urządzenia do liofilizacji żywności, dzięki swoim unikalnym zaletom technologicznym, stały się kluczowym ogniwem łączącym produkcję, przetwarzanie i dystrybucję żywności. W przeciwieństwie do domowych liofilizatorów na małą skalę, przemysłowe urządzenia do liofilizacji żywności, dzięki swoim inteligentnym i dostosowanym do potrzeb zastosowaniom na dużą skalę, głęboko wzmacniają pozycję w wielu dziedzinach, takich jak przekąski, żywność biofarmaceutyczna i żywność rezerwowa na wypadek sytuacji awaryjnych, kierując przemysł spożywczy w kierunku bardziej wydajnego i zdrowszego.
I. Technologia podstawowa:Precyzja sprzętu dzięki „trzem etapom liofilizacji”
Zasada działania urządzeń do liofilizacji żywności opiera się na trzech głównych etapach: „zamrażanie – sublimacja – desorpcja”. Jej technologiczna precyzja bezpośrednio decyduje o ostatecznej jakości żywności. Po pierwsze, na etapie wstępnego zamrażania sprzęt musi szybko schłodzić żywność do temperatury od -40 ℃ do -60 ℃, co powoduje, że wewnętrzna wilgoć tworzy drobne kryształki lodu – ten krok jest kluczowy. Im mniejsze kryształki lodu, tym mniej uszkodzeń ulega strukturze komórkowej żywności i tym smak i świeżość po nawodnieniu są bliższe pierwotnemu stanowi. W tym celu wysokiej klasy sprzęt jest wyposażony w wielostopniowy system kontroli temperatury, dostosowujący krzywe zamrażania w oparciu o zawartość wilgoci i cechy strukturalne różnych produktów spożywczych (takich jak owoce, warzywa, mięso i żywność płynna).
Po wejściu w etap suszenia sublimacyjnego urządzenie wykorzystuje system próżniowy w celu obniżenia ciśnienia wewnątrz komory suszącej do 10-50 Pa (znacznie poniżej standardowego ciśnienia atmosferycznego). W tym momencie temperatura topnienia lodu jest niższa od temperatury zamarzania, a woda bezpośrednio sublimuje ze stałego lodu do pary wodnej. Aby zapobiec topnieniu kryształków lodu na skutek wzrostu temperatury żywności, w urządzeniu zastosowano również płyty grzewcze do „ogrzewania w niskiej temperaturze”, kontrolując temperaturę powierzchni żywności tak, aby utrzymywała się poniżej punktu eutektycznego (najniższa temperatura, w której wilgoć całkowicie zamarza), zapewniając stabilny proces sublimacji. Precyzja kontroli podciśnienia i temperatury ogrzewania na tym etapie jest podstawowym wskaźnikiem wyróżniającym jakość sprzętu – w zwykłym sprzęcie może wystąpić nierównomierne suszenie z powodu wahań podciśnienia, podczas gdy w sprzęcie wysokiej klasy można kontrolować błąd podciśnienia w zakresie ±2 Pa.
Wreszcie, na etapie desorpcji i suszenia, ukierunkowanego na wodę związaną w żywności (wodę związaną z białkami i węglowodanami), sprzęt musi odpowiednio podnieść temperaturę (zwykle nie przekraczającą 50 ℃) i wydłużyć czas utrzymywania próżni, aby jeszcze bardziej zmniejszyć zawartość wilgoci do poniżej 1%, zasadniczo hamując rozwój drobnoustrojów i wydłużając okres przydatności do spożycia żywności. W trakcie całego procesu system sterowania PLC urządzenia zbiera w czasie rzeczywistym dane, takie jak temperatura, poziom próżni i zawartość wilgoci, automatycznie dostosowując parametry za pomocą algorytmów, aby uzyskać inteligentną kontrolę nad całym procesem.
II. Zastosowania branżowe: uwzględnienie wielu scenariuszy i rozwiązywanie problemów w przetwórstwie żywności
Scenariusze zastosowań sprzętu do liofilizacji rozszerzyły się z wczesnego sektora wysokiej klasy produktów zdrowotnych na wiele dziedzin, takich jak żywność masowa, dostawy awaryjne i specjalne diety, precyzyjnie adresując podstawowe problemy tradycyjnego przetwarzania żywności.
W sektorze przekąsek technologia liofilizacji umożliwia wytwarzanie „zdrowych przekąsek”. Tradycyjne smażone przekąski (takie jak chipsy ziemniaczane oraz chipsy owocowo-warzywne) tracą składniki odżywcze w wyniku przetwarzania w wysokiej temperaturze i mają wysoką zawartość oleju; natomiast liofilizowane chipsy owocowo-warzywne oraz liofilizowane suszone mięso suszone, poprzez liofilizację w niskiej temperaturze, mogą zachować ponad 90% witaminy C, błonnika pokarmowego i naturalnego smaku, bez konieczności dodawania olejów i konserwantów. Na przykład firma produkująca przekąski wykorzystuje sprzęt do ciągłego liofilizacji, aby osiągnąć dzienną zdolność produkcyjną wynoszącą 3 tony liofilizowanych chipsów truskawkowych. Dzięki cechom „zero dodatków, wysoka wartość odżywcza” produkt może pochwalić się współczynnikiem wykupu na poziomie ponad 35% na platformach e-commerce, znacznie przewyższającym wskaźnik wykupu tradycyjnych smażonych przekąsek.
W sektorze biofarmaceutycznym i spożywczym sprzęt do liofilizacji jest niezbędnym elementem podstawowym. W przypadku żywności wrażliwej na ciepło, takiej jak proszki probiotyczne, preparaty enzymatyczne i doustne roztwory odżywcze, suszenie w wysokiej temperaturze prowadzi do inaktywacji składników aktywnych. Jednakże urządzenia do liofilizacji usuwają wilgoć w środowisku próżniowym o niskiej temperaturze, co skutkuje zatrzymaniem ponad 95% składników aktywnych i wydłużeniem okresu przydatności do spożycia do 2-3 lat. Firma biotechnologiczna wykorzystuje liofilizator próżniowy do produkcji proszku probiotycznego. Dzięki precyzyjnej kontroli temperatury wstępnego mrożenia i szybkości sublimacji, przeżywalność probiotyków wzrosła z 60% przy tradycyjnym suszeniu do 92%, a produkt jest eksportowany na rynki zagraniczne.
W przypadku zapasów awaryjnych i racji wojskowych żywność liofilizowana ze względu na jej „lekkie, trwałe i przenośne” właściwości stała się preferowanym wyborem w przypadku dostaw awaryjnych. Na przykład mieszanki ryżu liofilizowanego i zup liofilizowanych ważą tylko jedną trzecią tradycyjnych konserw, mają okres przydatności do spożycia ponad pięć lat i można je nawodnić w ciągu zaledwie pięciu minut poprzez dodanie gorącej wody. Podczas pandemii żywność liofilizowana stanowiła ponad 40% dostaw nadzwyczajnych zamawianych przez rządy w wielu regionach. Wielkoskalowe linie produkcyjne liofilizacji, za którymi stoją te dostawy, mogą działać nieprzerwanie 24 godziny na dobę, zapewniając szybkie dostawy materiałów awaryjnych.
Ponadto urządzenia do liofilizacji odgrywają kluczową rolę w dziedzinie specjalnej żywności dietetycznej, takiej jak preparaty do początkowego żywienia niemowląt, żywność dla osób starszych i odżywki dla sportowców. Na przykład liofilizowany przecier owocowy dla niemowląt nie wymaga dodatku sacharozy ani substancji zagęszczających, co pozwala zachować naturalny smak i wartości odżywcze owoców oraz rozwiązuje problem utraty składników odżywczych spowodowanych sterylizacją w wysokiej temperaturze w tradycyjnej żywności uzupełniającej. Liofilizowany proszek białkowy, poprzez liofilizację w niskiej temperaturze, pozwala uniknąć denaturacji białka i poprawia stopień wchłaniania i wykorzystania.
III. Trendy technologiczne: inteligencja, oszczędzanie energii i personalizacja stają się głównym nurtem
Ponieważ wymagania przemysłu spożywczego dotyczące jakości i wydajności stale rosną, rozwój technologiczny urządzeń do liofilizacji żywności charakteryzuje się trzema głównymi trendami. Po pierwsze, inteligentna modernizacja: nowa generacja sprzętu jest zazwyczaj wyposażona w przemysłowe moduły internetowe, umożliwiające zdalne monitorowanie, ostrzeganie o usterkach i optymalizację parametrów za pośrednictwem platform chmurowych. Na przykład pewien producent sprzętu opracował „system liofilizacji w chmurze”, który może zbierać w czasie rzeczywistym dane operacyjne z wielu urządzeń, przewidywać żywotność wrażliwych części (takich jak uszczelki pompy próżniowej i płyty grzewcze) na podstawie analizy dużych zbiorów danych oraz wysyłać z wyprzedzeniem przypomnienia o konserwacji, zmniejszając wskaźnik awaryjności sprzętu o ponad 30%.
Po drugie, wdrażane są modernizacje oszczędzające energię. Zajmując się problemem wysokiego zużycia energii przez urządzenia do liofilizacji (głównie z systemów próżniowych i chłodniczych), firmy ograniczają zużycie energii poprzez innowacje technologiczne. Na przykład stosowane są pompy próżniowe o zmiennej częstotliwości, które automatycznie dostosowują swoją prędkość do wymagań podciśnienia na etapie suszenia, oszczędzając 25% energii w porównaniu z tradycyjnymi pompami o stałej częstotliwości. Niektóre urządzenia wykorzystują również technologię pompy ciepła w celu odzyskiwania zimnej energii powstałej podczas sublimacji i wykorzystania jej na etapie wstępnego zamrażania, zmniejszając całkowite zużycie energii o 15% do 20%, co może zaoszczędzić przedsiębiorstwom produkcyjnym na dużą skalę setki tysięcy juanów na kosztach energii elektrycznej rocznie.
Po trzecie, wdrażany jest projekt dostosowany do indywidualnych potrzeb. Wymagania dotyczące przetwarzania różnych produktów spożywczych znacznie się różnią, a sprzęt ogólnego przeznaczenia nie jest już w stanie zaspokoić potrzeb określonych segmentów rynku. Na przykład w przypadku żywności płynnej (takiej jak jogurt i sok) sprzęt należy wyposażyć w specjalne tace lub systemy zamrażania natryskowego, aby zapobiec wypływaniu płynu na etapie wstępnego zamrażania; w przypadku dużych kawałków mięsa (takich jak całe kurczaki i steki) należy zaprojektować warstwową strukturę grzewczą, aby zapewnić równomierną sublimację wilgoci wewnętrznej. Obecnie wiodący producenci sprzętu mogą świadczyć usługi dostosowywania pełnego procesu, od rozmiaru sprzętu i metod ogrzewania po systemy sterowania, w oparciu o charakterystykę produktu klienta i wymagania dotyczące zdolności produkcyjnej, pomagając firmom w opracowywaniu rozwiązań produkcyjnych „szytych na miarę”.
IV. Perspektywy rynkowe: wzrost popytu i przełomy technologiczne napędzają ekspansję branży
Wraz z rosnącym zapotrzebowaniem konsumentów na zdrową żywność, ulepszonymi systemami rezerw awaryjnych i wzrostem handlu eksportowego żywności, światowy rynek sprzętu do liofilizacji żywności utrzymuje średnią roczną stopę wzrostu na poziomie 8–10%. Według danych branżowych, wielkość światowego rynku urządzeń do liofilizacji żywności przekroczyła w 2024 roku 5 miliardów dolarów, przy czym rynek chiński napędzany szybkim rozwojem przemysłu spożywczego, odnotowując tempo wzrostu na poziomie ponad 12%, stał się jednym z najszybciej rozwijających się rynków na świecie.
W przyszłości, w miarę upowszechniania się technologii liofilizacji, koszty sprzętu będą stopniowo spadać, a jej zastosowania będą rozszerzane na bardziej niszowe rynki — na przykład zupy liofilizowane w sektorze żywności gotowej do gotowania i liofilizowane kostki owocowe w sektorze piekarniczym. Dla firm spożywczych wybór odpowiedniego sprzętu do liofilizacji ma kluczowe znaczenie nie tylko dla poprawy jakości produktu, ale także ważny krok strategiczny mający na celu zdobycie udziału w rynku zdrowej żywności i zwiększenie odporności łańcucha dostaw. Dla producentów sprzętu ciągłe przełomy w kluczowych technologiach (takich jak systemy próżniowe o niższym zużyciu energii i bardziej precyzyjne algorytmy kontroli temperatury) oraz zoptymalizowane możliwości usług dostosowanych do indywidualnych potrzeb staną się podstawową przewagą konkurencyjną.
Podsumowując, sprzęt do liofilizacji żywności nie jest już po prostu „narzędziem do przetwarzania”, ale podstawową siłą napędzającą transformację przemysłu spożywczego od „tradycyjnej produkcji” do „inteligentnej produkcji wysokiej klasy”. Jego rozwój technologiczny i ekspansja zastosowań będą w dalszym ciągu zmieniać model produkcji i wzorzec konsumpcji przemysłu spożywczego.