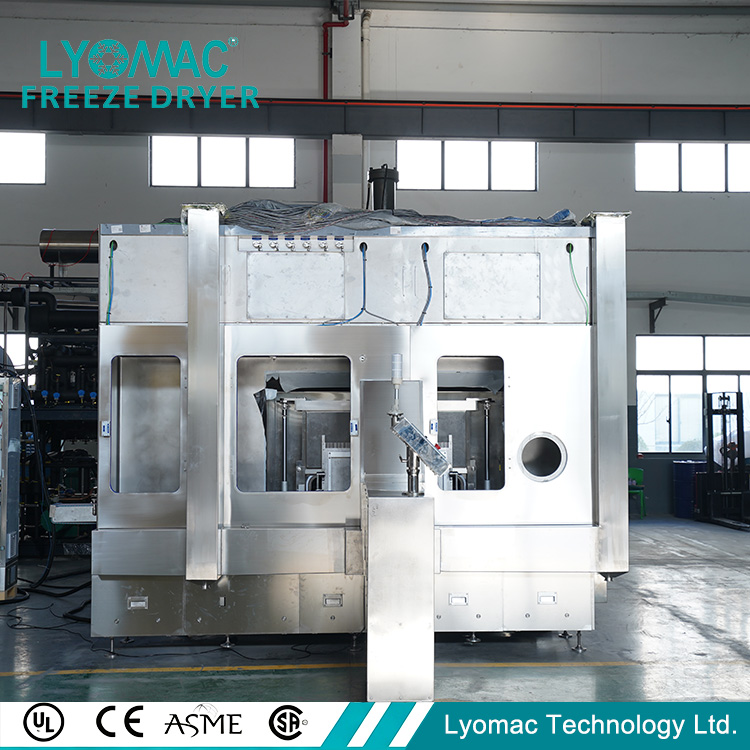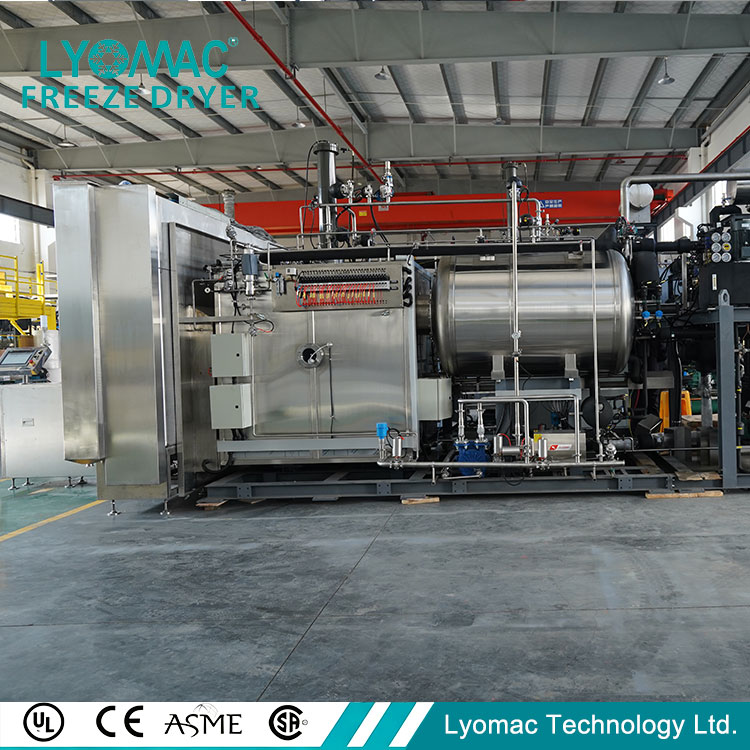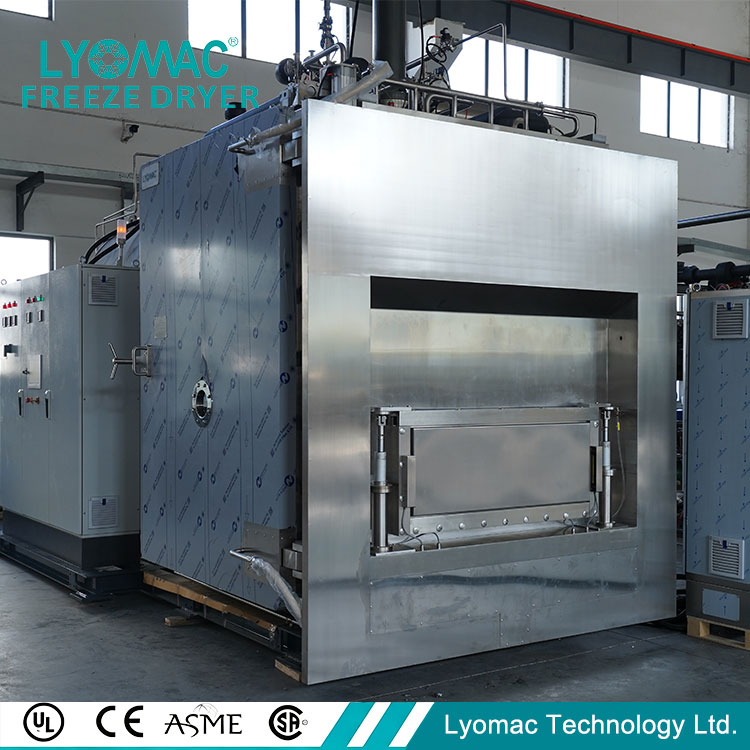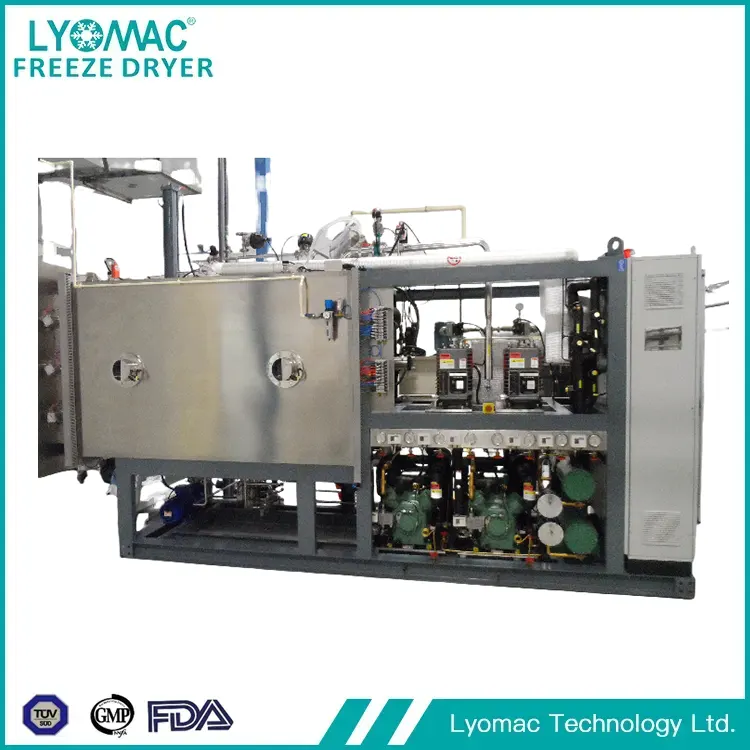
Analiza technologii i zastosowania W produkcji przemysłowej liofilizatory przemysłowe, dzięki swoim unikalnym zaletom suszenia w niskiej temperaturze, stały się niezbędnym podstawowym wyposażeniem w wielu gałęziach przemysłu, takich jak farmaceutyka, żywność, bioinżynieria i nowe materiały. W porównaniu z liofilizatorami domowymi, liofilizatory przemysłowe mają większą zdolność przetwarzania, bardziej precyzyjną kontrolę procesu i bardziej złożoną konstrukcję systemu, spełniając rygorystyczne wymagania produkcji przemysłowej na dużą skalę w zakresie jakości, stabilności i wydajności produktu.
I. Core Technologie i system działania przemysłowych liofilizatorów
Zasada działania przemysłowych liofilizatorów opiera się na trzech podstawowych etapach: „zamrażanie – sublimacja – desorpcja”. Podstawowa technologia polega na precyzyjnej kontroli temperatury, poziomu próżni i czasu. Cały system składa się z czterech głównych układów: układu chłodniczego, który szybko zamraża materiały do zadanej niskiej temperatury (zwykle od -40°C do 80°C), wykorzystując technologię chłodzenia kaskadowego w celu zapewnienia stabilności w niskich temperaturach; system próżniowy wytwarza środowisko o wysokiej próżni (ciśnienie poniżej 100Pa) za pomocą zespołu pomp próżniowych, zapewniając warunki niezbędne do sublimacji lodu oraz wyposażony jest w urządzenia do pomiaru i kontroli próżni umożliwiające regulację poziomu próżni w czasie rzeczywistym; system grzewczy wykorzystuje ogrzewanie promiennikowe lub przewodzące w celu dostarczenia energii do procesu sublimacji, zapobiegając zbyt wysokim temperaturom materiału, które mogłyby uszkodzić składniki odżywcze lub składniki aktywne; a system wychwytywania wody wykorzystuje niskotemperaturowy pułapkę wodną (temperatury tak niskie, jak -60°C do 120°C) do wychwytywania pary wodnej powstałej podczas sublimacji, zapobiegając cofaniu się wilgoci i wpływając na efekt suszenia.
Nowoczesne liofilizatory przemysłowe wykorzystują również inteligentną technologię sterowania, wykorzystującą system sterowania PLC w celu uzyskania precyzyjnych ustawień, monitorowania w czasie rzeczywistym i rejestrowania danych dotyczących parametrów procesu. Wspiera to powtarzalność procesu w wielu partiach i obejmuje funkcje bezpieczeństwa, takie jak alarmy o usterkach i automatyczne wyłączanie, znacznie poprawiając stabilność i niezawodność produkcji. Niektóre wysokiej klasy urządzenia są również wyposażone w systemy Clean In-Place (CIP) i Sterylizacja na miejscu (SIP), aby spełnić wymagania czystej produkcji w takich branżach, jak farmaceutyka i żywność.
II. Główne obszary zastosowań przemysłowych liofilizatorów
Przemysł farmaceutyczny: Jest to jeden z głównych obszarów zastosowań przemysłowych liofilizatorów. Leki wrażliwe na ciepło, takie jak antybiotyki, szczepionki, produkty biologiczne i leki białkowe, są podatne na degradację i inaktywację podczas procesów suszenia w temperaturze pokojowej lub w wysokiej temperaturze. Technologia liofilizacji może usuwać wilgoć w środowisku próżniowym o niskiej temperaturze, zachowując składniki aktywne i skuteczność leków. Leki liofilizowane charakteryzują się dużą stabilnością, okresem przydatności do spożycia, który można wydłużyć do kilku lat, a po nawodnieniu mogą szybko przywrócić pierwotną skuteczność. Są szeroko stosowane w produkcji leków do wstrzykiwań, preparatów doustnych i innych produktów.
Przemysł spożywczy: Przemysłowe liofilizatory są wykorzystywane do produkcji na dużą skalę żywności liofilizowanej, takiej jak liofilizowane owoce i warzywa, liofilizowane mięso i liofilizowana żywność wygodna. W porównaniu ze sprzętem gospodarstwa domowego modele przemysłowe mogą osiągnąć ciągłą produkcję, przy dziennej wydajności przerobowej kilku ton, a nawet kilkudziesięciu ton. Przykładowo kawa liofilizowana dzięki technologii liofilizacji zachowuje aromat i smak kawy, a jej smak jest zbliżony do świeżo zmielonej kawy po zaparzeniu. Liofilizowana owsianka błyskawiczna, makaron liofilizowany i inne gotowe produkty spożywcze wymagają do przygotowania jedynie gorącej wody, co pozwala zachować składniki odżywcze i jednocześnie umożliwia długotrwałe przechowywanie w temperaturze pokojowej, spełniając wymagania szybko zmieniającego się rynku towarów konsumpcyjnych.
W dziedzinie bioinżynierii: służy do suszenia i konserwacji preparatów mikrobiologicznych, preparatów enzymatycznych, produktów komórkowych itp. Przykładowo w produkcji przemysłowej preparaty probiotyczne po usunięciu wilgoci poprzez liofilizację pozwalają probiotykom zachować swoją aktywność w środowisku suszenia o niskiej temperaturze. Powstałe probiotyki w postaci proszków i kapsułek mają długi okres przydatności do spożycia i mogą szybko odzyskać siły w jelitach po spożyciu. Preparaty enzymatyczne po liofilizacji charakteryzują się znacznie zwiększoną stabilnością, co ułatwia transport i przechowywanie, znajdują szerokie zastosowanie w przetwórstwie spożywczym, oczyszczaniu ścieków i innych gałęziach przemysłu.
W nowych materiałach i innych dziedzinach: W zakresie nowych materiałów liofilizatory przemysłowe służą do suszenia nanomateriałów, materiałów porowatych, materiałów nadprzewodzących itp., zapobiegając aglomeracji i uszkodzeniom strukturalnym podczas procesu suszenia oraz zachowując ich unikalne właściwości fizykochemiczne. W takich dziedzinach, jak restauracja zabytków kultury i lotnictwo, technologię liofilizacji można stosować do obróbki wilgotnych zabytków kultury i żywności kosmicznej, umożliwiając długoterminową konserwację lub zastosowanie w specjalnych warunkach.
III. Trendy rozwoju branży
Ponieważ branże coraz częściej wymagają wyższej jakości produktów, przemysłowe liofilizatory ewoluują w kierunku większej wydajności, oszczędności energii i inteligencji. Z jednej strony optymalizacja konstrukcji systemów chłodniczych i próżniowych poprawia efektywność wykorzystania energii i zmniejsza zużycie energii podczas pracy sprzętu. Z drugiej strony integracja algorytmów AI i technologii IoT umożliwia zdalne monitorowanie, przewidywanie usterek i optymalizację procesów, jeszcze bardziej zwiększając wydajność produkcji i spójność produktu. Jednocześnie dostosowany do indywidualnych potrzeb sprzęt do liofilizacji staje się gorącym punktem rozwoju, zaspokajającym indywidualne potrzeby różnych branż. Przykładami są aseptyczne liofilizatory do produktów biologicznych i linie produkcyjne do ciągłego liofilizacji dla przemysłu spożywczego, lepiej odpowiadające segmentowanym potrzebom różnych sektorów.
Jako wysokiej klasy, interdyscyplinarny element wyposażenia, rozwój technologiczny i rozszerzanie zastosowań przemysłowych liofilizatorów nie tylko napędza transformację i unowocześnianie powiązanych gałęzi przemysłu, ale także zapewnia kluczowe wsparcie dla zdrowego życia ludzi i postępu technologicznego. W przyszłości będą nadal odgrywać kluczową rolę w wielu powstających dziedzinach.