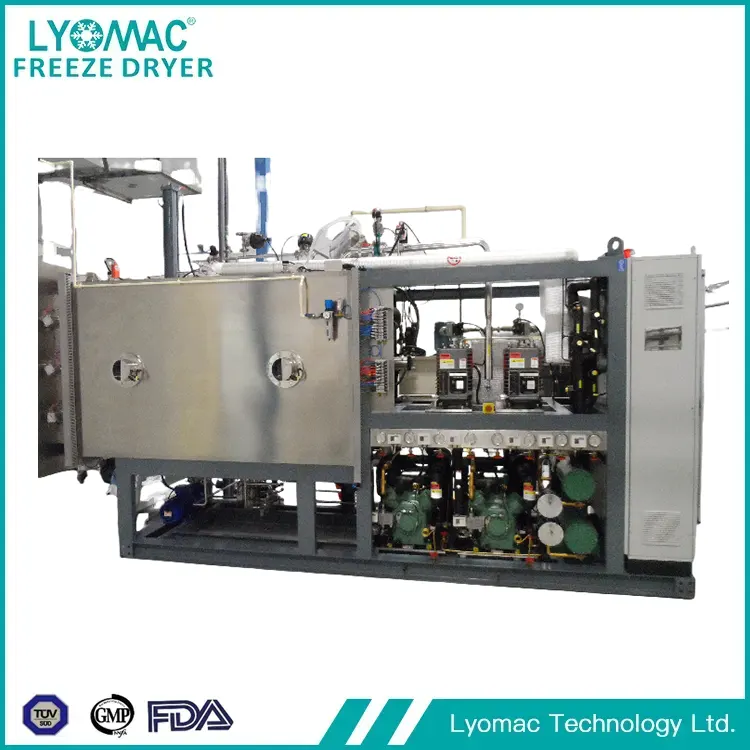
W świecie produkcji nutraceutyków, w którym stawka jest wysoka, zachowanie mocy, stabilności i bioaktywności wrażliwych składników jest sprawą najwyższej wagi. To tutajLiofilizator nutraceutycznystaje się niezbędnym elementem technologii. Te wyrafinowane systemy, znane również jako liofilizatory, usuwają wodę z produktów poprzez sublimację – bezpośrednie przejście lodu w parę pod próżnią.
| Parametr | Zakres specyfikacji i opis |
|---|---|
| Rozmiar i pojemność komory | Dostępne od skali pilotażowej (0,5 - 2 metry kwadratowe powierzchni półek) po duże jednostki przemysłowe (ponad 10 metrów kwadratowych). Pojemność jest zwykle mierzona w litrach pojemności skraplacza lodu (np. 100 l, 500 l, 1000 l) lub kg sublimacji lodu na partię. |
| Zakres temperatur półki | -55°C do +70°C. Precyzyjna kontrola w tym zakresie jest niezbędna do optymalizacji faz zamrażania i pierwotnego/wtórnego suszenia dla różnych typów materiałów. |
| Najwyższy poziom próżni | ≤ 5 Pa (0,05 mbara). Głęboka, stabilna próżnia jest niezbędna do skutecznej sublimacji i osiągnięcia bardzo niskiej zawartości wilgoci resztkowej. |
| Temperatura skraplacza | -75°C do -85°C. Niska temperatura skraplacza zapewnia wysoką skuteczność wychwytywania pary, skracając czas cykli. |
| Materiał i konstrukcja półki | Stal nierdzewna 316L, wykończenie elektropolerowane. Półki mogą być stacjonarne lub ruchome (do zatrzymywania w próżni w modelach farmaceutycznych). Wewnętrzne kanały umożliwiają równomierną cyrkulację oleju silikonowego w celu kontroli temperatury. |
| System sterowania | W pełni zautomatyzowany sterownik PLC z kolorowym ekranem dotykowym HMI. Zawiera przechowywanie receptur, zdalne monitorowanie, rejestrację danych (opcjonalnie zgodność z 21 CFR część 11) i pełną wizualizację procesu. |
P: Które suplementy diety szczególnie nadają się do liofilizacji?
Odp.: Technologia liofilizacji jest dostosowana do potrzeb cennych suplementów diety, które wymagają wysokiej biodostępności. Na przykład probiotyki w proszku i różne żywe szczepy bakterii – w przypadku tych produktów kluczowa jest liczba żywych bakterii, a liofilizacja pozwala je zachować. Ekstrakty z delikatnych składników, takich jak jagody acai, czarny bez i zielona herbata, których przeciwutleniacze i składniki odżywcze roślin są bardzo podatne na uszkodzenia, są również konserwowane poprzez liofilizację. Oleje z ryb morskich i suplementy lipidowe, które łatwo ulegają utlenieniu, są również zabezpieczane przez liofilizację. Peptydy kolagenowe i proszki białkowe muszą zachować swoje właściwości absorpcyjne, preparaty enzymatyczne muszą zachować swoją aktywność katalityczną, a spersonalizowane premiksy witaminowe i mineralne muszą zachować stabilność składników – wszystkie nadają się do liofilizacji. Mówiąc najprościej, wszystko, co uległoby zniszczeniu w wyniku ogrzewania, wystawienia na działanie tlenu lub konwencjonalnych metod suszenia, najlepiej nadaje się do liofilizacji.
P: Ile czasu zajmuje zazwyczaj liofilizacja suplementu diety?
Odp.: To zależy od kilku kluczowych warunków. Weźmy na przykład skład samego suplementu zdrowotnego, ilość suszonych składników, ilość zapakowaną na tackach lub małych butelkach, grubość warstwy, wybraną metodę liofilizacji i rygorystyczność wymaganej zawartości wilgoci. W przypadku małych partii prostych ekstraktów wystarcza cienka warstwa w ciągu 18 do 24 godzin; jednakże w przypadku słodkich probiotyków nałożenie grubszej warstwy może zająć 3 dni lub nawet dłużej. Nasz zautomatyzowany system optymalizuje każdy etap procesu liofilizacji – wstępne zamrażanie, pierwsze suszenie i drugie suszenie – zapewniając jakość produktu i możliwie najszybsze zakończenie procesu.
Aby poprawić wydajność produkcji i jakość produktu, wybór odpowiedniego sprzętu ma fundamentalne znaczenie, ale prawdziwy klucz leży w optymalizacji procesów. Składa się z kilku podstawowych kroków, które wyjaśnimy jeden po drugim:
Przygotowanie wstępne i formułowanie: Pierwszym krokiem jest położenie solidnego fundamentu
Proporcje składu roztworu lub zawiesiny mają kluczowe znaczenie. Weźmy na przykład probiotyczne liofilizację: dodanie krioprotektantów, takich jak trehaloza, pomaga chronić ściany komórkowe probiotyków, zapobiegając uszkodzeniom podczas zamrażania. Ponadto bardzo ważne jest również dostosowanie wartości pH i ilości substancji stałych – nie tylko sprawia to, że proces zamrażania jest płynniejszy, ale także skutkuje lepszą strukturą końcowego liofilizowanego ciasta, dzięki czemu jest mniej podatny na pękanie.
Proces zamrażania: Rozmiar kryształków lodu ma ogromne znaczenie
Szybkość zamrażania i ostateczna temperatura zamrażania bezpośrednio wpływają na wielkość kryształków lodu. Powolne kontrolowanie procesu zamrażania spowoduje powstanie większych kryształków lodu, tworząc wiele małych porów w liofilizowanym produkcie, co w naturalny sposób przyspiesza późniejszy proces suszenia i sublimacji. Jednak nie ma uniwersalnego wzoru na ten krok; należy opracować dostosowany plan zamrażania w oparciu o charakterystykę każdego produktu.
Suszenie pierwotne (sublimacja): najbardziej czasochłonna „walka z odwodnieniem”
Ten krok jest najbardziej czasochłonny w całym procesie. Podstawowa zasada jest prosta: zapewnić energię potrzebną do sublimacji w celu ogrzania półek, ale temperatura nigdy nie może przekroczyć granicy tolerancji produktu – jeśli przekroczy temperaturę rozpadu, produkt ulegnie zniszczeniu. Jednocześnie poziom próżni musi być ściśle monitorowany i stale utrzymywany poniżej ciśnienia pary lodu; w przeciwnym razie sublimacja nie będzie przebiegać sprawnie.
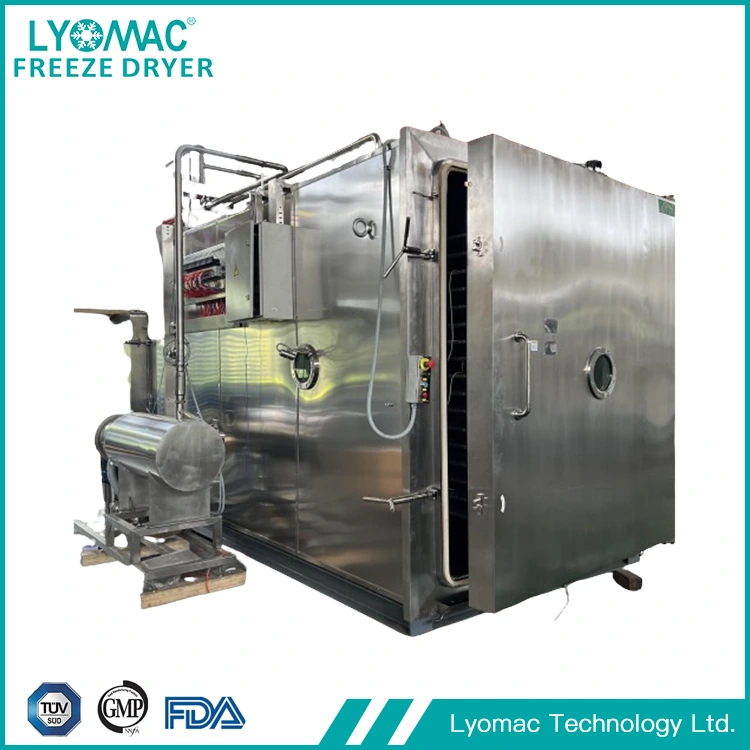
Maszyna do liofilizacji zdrowej żywności jest produkowana przez fabrykę Lyomac - producenta i dostawcę w Chinach. Nasza maszyna ma wydajność suszenia do 1000 litrów, zgodny z przepisami system sterowania SCADA oraz energooszczędny system sterowania sprężarką i pompą próżniową.