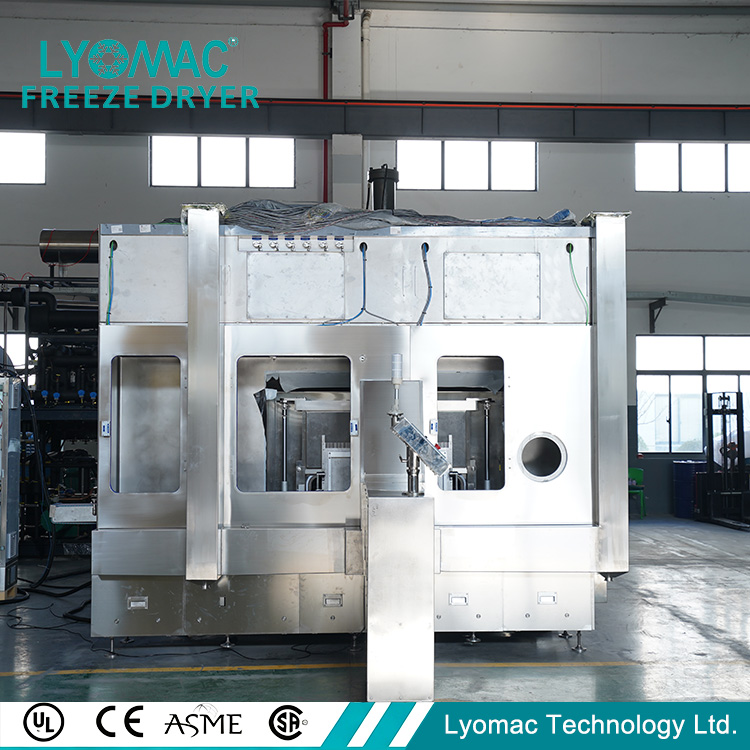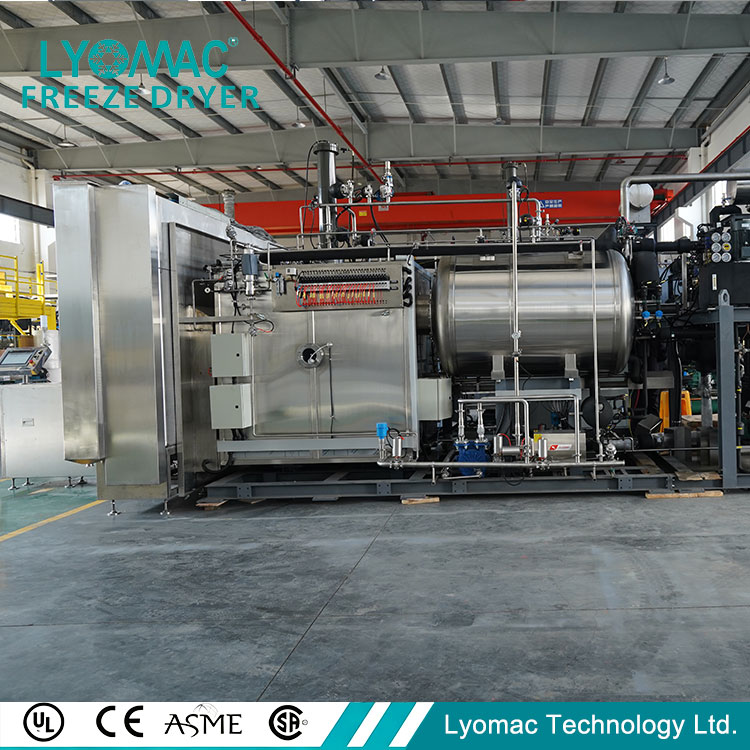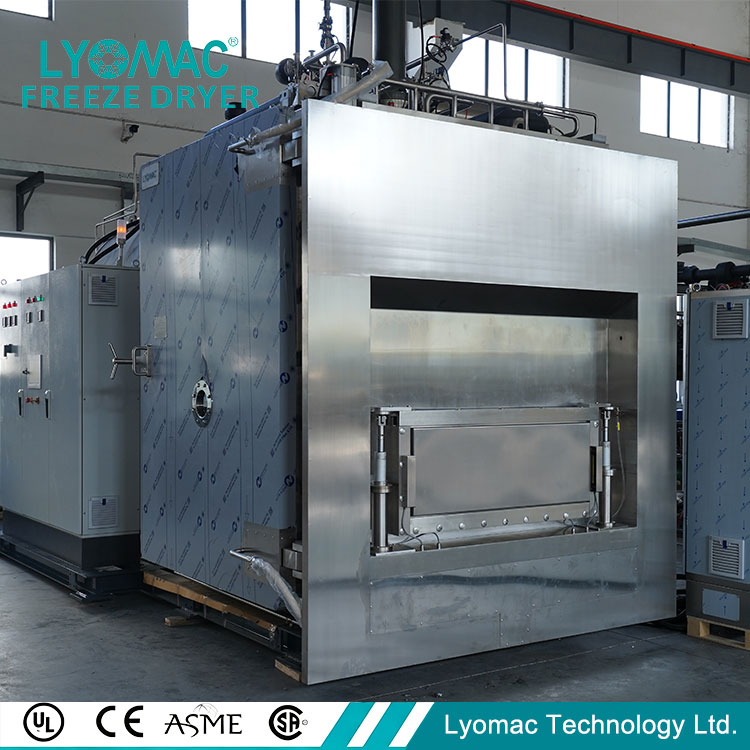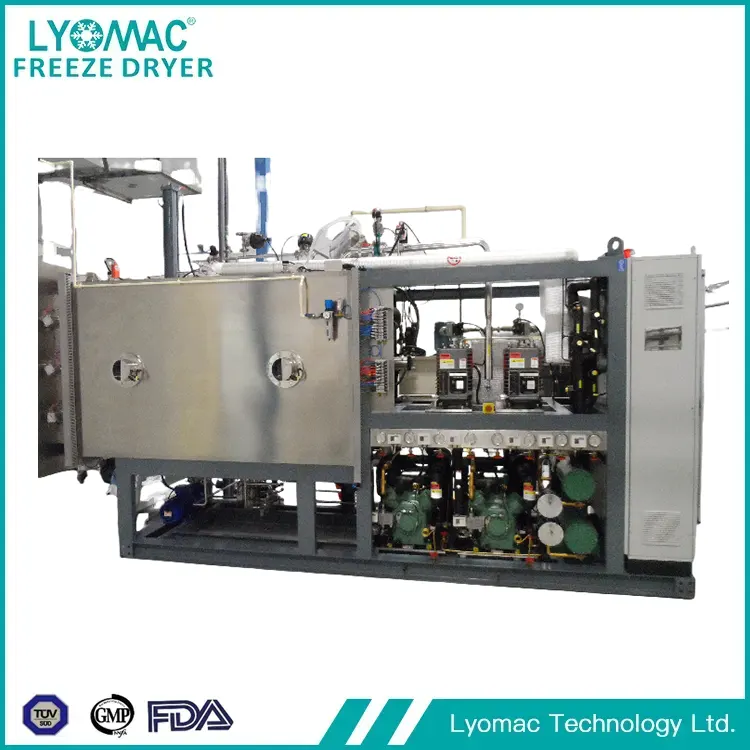
A Liofilizator nutraceutycznyodgrywa kluczową rolę w nowoczesnej produkcji suplementów diety, umożliwiając odwodnienie w niskiej temperaturze, które pozwala zachować bioaktywność, strukturę i stabilność wrażliwych składników. Artykuł ten zawiera kompleksową analizę sprzętu do liofilizacji nutraceutyków, koncentrując się na konfiguracji systemu, parametrach technicznych, logice operacyjnej, dostosowaniu przepisów i przypadkach zastosowań przemysłowych. Dzięki ustrukturyzowanej analizie i wyjaśnieniu często zadawanych pytań treść opisuje, w jaki sposób technologia liofilizacji zapewnia stałą jakość, skalowalność i długoterminową żywotność produktu w środowiskach produkcji nutraceutyków.
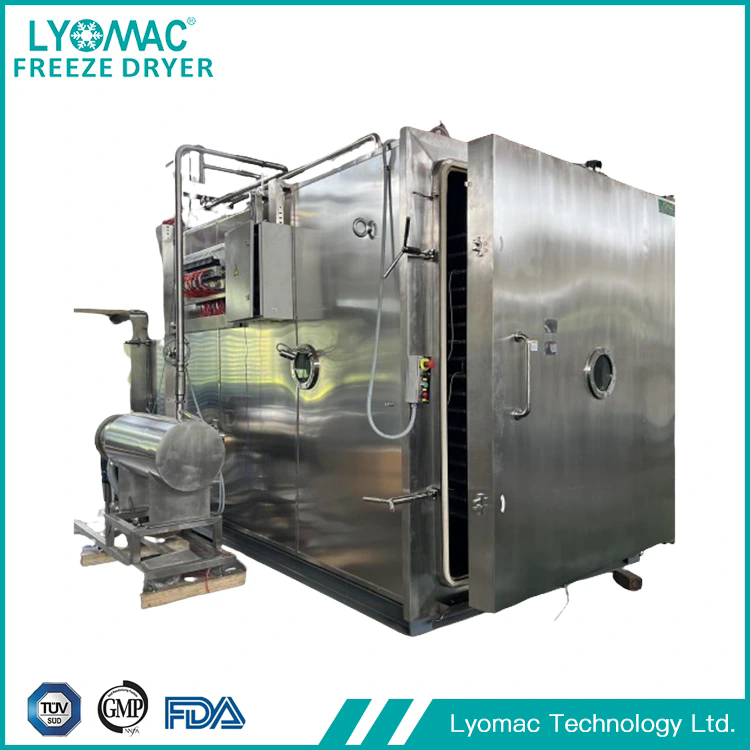
Liofilizator nutraceutyczny to przemysłowy system liofilizacji zaprojektowany specjalnie do przetwarzania składników suplementów diety, takich jak probiotyki, enzymy, ekstrakty botaniczne, peptydy, witaminy i funkcjonalne półprodukty żywności. Urządzenie działa na zasadzie usuwania wody poprzez sublimację w kontrolowanych warunkach próżni, co pozwala związkom wrażliwym termicznie zachować integralność molekularną.
W przeciwieństwie do konwencjonalnych metod odwadniania, liofilizacja nutraceutyków pozwala zachować porowate mikrostruktury, umożliwiając szybkie nawodnienie i lepszą biodostępność. Głównym celem liofilizatora nutraceutycznego jest stabilizacja składników aktywnych przy jednoczesnym spełnieniu rygorystycznych wymagań dotyczących jakości, bezpieczeństwa i przepisów powszechnie związanych z branżą suplementów diety.
Wydajność liofilizatora nutraceutycznego zależy od połączenia kontroli termicznej, wydajności próżniowej, konstrukcji komory i logiki automatyzacji. Parametry te muszą być zgodne z właściwościami fizykochemicznymi materiałów nutraceutycznych i skalą produkcji.
| Parametr | Typowy zakres specyfikacji | Znaczenie techniczne |
|---|---|---|
| Objętość komory | 0,5 m3 – 20 m3 | Określa pojemność partii i skalowalność |
| Zakres temperatur półki | -55°C do +70°C | Wspomaga fazy zamrażania, pierwotnego i wtórnego suszenia |
| Najwyższy poziom próżni | ≤ 5 Pa | Zapewnia skuteczną sublimację lodu |
| Pojemność skraplacza | 20 kg – 500 kg lodu | Zapobiega cofaniu się pary i niestabilności procesu |
| System sterowania | PLC + HMI z zarządzaniem recepturami | Umożliwia powtarzalne i walidowane cykle produkcyjne |
Precyzyjna koordynacja tych parametrów umożliwia producentom nutraceutyków osiągnięcie jednolitej zawartości wilgoci, wydłużonego okresu przydatności do spożycia i stałej jakości w każdej partii.
Liofilizacja jest zintegrowana z produkcją nutraceutyków jako proces zarówno stabilizacji, jak i umożliwiający formułowanie. Surowce są zazwyczaj poddawane wstępnej obróbce poprzez zatężanie, homogenizację lub mieszanie przed przeniesieniem na tace, fiolki lub pojemniki zbiorcze w celu liofilizacji.
Podczas wstępnego suszenia sublimacja lodu usuwa wolną wodę, zachowując jednocześnie strukturę matrycy związków nutraceutycznych. Wtórne suszenie dodatkowo zmniejsza związaną wilgoć do poziomu umożliwiającego długotrwałe przechowywanie i kapsułkowanie. Powstały suchy produkt jest lekki, porowaty i stabilny chemicznie, dzięki czemu nadaje się do dalszych procesów, takich jak mielenie, mieszanie, tabletkowanie lub napełnianie saszetek.
Integracja ta wspiera zgodność z ramami Dobrej Praktyki Produkcyjnej (GMP) i jest zgodna z rosnącym zapotrzebowaniem rynku na minimalnie przetworzone suplementy diety o wysokiej czystości.
P: W jaki sposób liofilizator nutraceutyczny zachowuje związki bioaktywne?
Odp.: Działając w niskich temperaturach i pod próżnią, proces liofilizacji minimalizuje degradację termiczną i utlenianie, umożliwiając wrażliwym enzymom, probiotykom i fitoskładnikom utrzymanie stabilności strukturalnej i funkcjonalnej.
P: W jaki sposób kontrolowana jest zawartość wilgoci podczas liofilizacji?
Odp.: Kontrolę wilgoci osiąga się poprzez etapowe cykle suszenia, wydajność skraplacza i monitorowanie ciśnienia w czasie rzeczywistym, zapewniając, że poziom wilgoci resztkowej spełnia wymagania dotyczące receptury i okresu przydatności do spożycia.
P: W jaki sposób konstrukcja sprzętu wspiera zgodność z przepisami?
Odp.: Higieniczna konstrukcja komory, zatwierdzone oprogramowanie kontrolne i identyfikowalne dane procesowe pozwalają liofilizatorom nutraceutycznym wspierać dokumentację GMP, gotowość do audytu i protokoły zapewnienia jakości.
Ewolucję liofilizatorów nutraceutycznych kształtuje zwiększone zapotrzebowanie na spersonalizowane odżywianie, preparaty o czystej etykiecie i globalna harmonizacja przepisów. W projektach sprzętu panuje tendencja do wyższej efektywności energetycznej, zaawansowanej automatyzacji i modułowej skalowalności.
Oczekuje się, że integracja z cyfrowymi systemami produkcyjnymi, analiza procesów w czasie rzeczywistym i inteligentna optymalizacja receptur jeszcze bardziej poprawią spójność i zmniejszą zmienność operacyjną. W miarę jak receptury nutraceutyczne stają się coraz bardziej złożone, technologia liofilizacji pozostanie podstawowym narzędziem pozwalającym zachować skuteczność i wspierać innowacje.
W sektorze suplementów diety liofilizator nutraceutyczny stanowi podstawę technologii, która łączy stabilność produktu, wydajność produkcji i zgodność z przepisami. Umożliwiając kontrolowane odwodnienie bez naruszania integralności składników, liofilizacja wspiera produkcję wysokiej jakości produktów nutraceutycznych na rynkach światowych.
Producenci poszukujący długoterminowej konkurencyjności coraz częściej oceniają niezawodność sprzętu, przejrzystość procesów i możliwości dostosowania technicznego. W tym kontekście rozwiązania oferowane przezLYOMACsą w stanie wspierać zmieniające się wymagania produkcyjne i standardy jakości.
W celu uzyskania szczegółowych konsultacji technicznych, wskazówek dotyczących konfiguracji systemu lub zaleceń dotyczących konkretnych zastosowań zachęca się zainteresowane stronyskontaktuj się z namiaby zbadać, w jaki sposób systemy liofilizacji nutraceutyków LYOMAC mogą dostosować się do celów operacyjnych.